Sanitarne zbiorniki mieszające i mieszadła do przetwarzania żywności: przewodnik specyfikatora
Zbiornik z płaszczem o pojemności 2000 l na linii sosu zwykle zawodzi w tych samych dwóch miejscach: w pierścieniu przypalonego produktu na ścianie płaszcza i w cieniu za przegrodą, do której kula natryskowa CIP nigdy nie dociera. Żadnego problemu nie da się rozwiązać poprzez zamontowanie większego silnika.
Krótka odpowiedź: w przetwórstwie żywności sanitarny zbiornik mieszający i jego mieszadło muszą być określone jako jeden system spełniający cztery ograniczenia — reologię produktu, obowiązek przenoszenia ciepła, łatwość czyszczenia i integralność uszczelnienia. Dane znamionowe silnika, elementy sterujące i rysunki wynikają z tych czterech. W tym przewodniku opisano, w jaki sposób każde ograniczenie przekształca się w konkretną specyfikację, co należy uwzględnić w zamówieniu i jakie testy akceptacyjne wychwytują problemy, zanim zbiornik zostanie postawiony na nogi.
Cztery ograniczenia decydują o specyfikacji
Większość zapytań zaczyna się od głośności i mocy silnika i działa wstecz. W ten sposób zakłady otrzymują napęd o mocy 22 kW w zbiorniku, którego prawdziwym problemem jest folia ścienna, która nagrzewa się o kilka stopni za bardzo. Poniższa tabela przedstawia kolejność pracy, jaką stosujemy po otrzymaniu zapytania o żywność: każde ograniczenie usuwa opcje przed wydaniem rysunku.
| Ograniczenie | Co zdefiniować | Typowa odpowiedź projektu |
|---|---|---|
| Reologia | Lepkość pozorna w całej partii, nie tylko przy napełnianiu; wielkość ciał stałych i kruche cząstki | Geometria wirnika, stosunek D/T, zakres prędkości, zakres obrotów silnika |
| Przenikanie ciepła | Obciążenie w kW, prędkość rampy, maksymalna dopuszczalna temperatura ściany | Płaszcz z wgłębieniami lub półrurami, powierzchnia szorowana, pętla regulacji temperatury ściany |
| Możliwość czyszczenia | Częstotliwość przełączania, kontrola alergenów i drobnoustrojów, obwód CIP | Limity Ra, promienie wewnętrzne, pełny odpływ, pokrycie kulką natryskową, brak martwych nóg |
| Uszczelnij integralność | Ryzyko kontaktu z produktem, ciśnienie i temperatura, chemia czyszcząca | Pojedyncze lub podwójne uszczelnienie mechaniczne z płynem barierowym lub napędem magnetycznym |
Lepkość jest ograniczeniem najczęściej niedocenianym. Preparat owocowy może mieć wartość 300 cP przy napełnianiu i 9000 cP po schłodzeniu w tym samym naczyniu; wirnik o rozmiarze zgodnym z pierwszą liczbą będzie wirował na początku partii i zatrzyma się na końcu. Zapytaj o krzywą lepkości w całej partii, zawartość substancji stałych i największą cząstkę, która musi przetrwać w nienaruszonym stanie, a wybór mieszadła nie będzie już kwestią domysłów.
Projekt sanitarny opiera się na szczegółach, których nie widać podczas przekazania
Powierzchnie mające kontakt z produktem są zwykle wykonane ze stali nierdzewnej 316L. 304 nadaje się do wielu zastosowań związanych z nabiałem i napojami, ale jest słabszym wyborem, gdy obecne są produkty kwaśne lub chemikalia czyszczące zawierające chlorki. Wykończenie powierzchni jest zwykle określane jako Ra ≤ 0,8 µm dla kontaktu z produktem, a spoiny stykające się z produktem są szlifowane równo i udokumentowane. Zarówno wytyczne EHEDG, jak i 3-A traktują geometrię jako co najmniej tak samo ważną jak chropowatość: wypolerowany narożnik wewnętrzny, do którego nie dociera płyn czyszczący, jest gorszy niż nieco bardziej szorstka powierzchnia znajdująca się na ścieżce przepływu.
Szczegóły decydujące o tym, czy zbiornik wyczyści się w dwadzieścia czy sześćdziesiąt minut:
- Wewnętrzne promienie 6 mm lub większe na każdym styku produktu z produktem, bez kwadratowych narożników wewnętrznych.
- Żadnych gwintowanych elementów złącznych, połączeń zakładkowych ani szczelin wewnątrz strefy produktu — tylko połączenia zaciskowe lub spawane.
- Martwe nogi utrzymywały się na poziomie dwóch lub mniejszych średnic rur i nie występowały wcale na powrocie CIP.
- Dno z pełnym spustem, wypukłe lub stożkowe, z wylotem w najniższym punkcie i bez płaskiego pierścienia pod wirnikiem.
- Przegrody przyspawane do skorupy, a nie przykręcone przez nią, odsuwają się od ściany, dzięki czemu ciecz przepływa za nimi.
Żaden z tych elementów sam w sobie nie jest drogi. Razem stanowią różnicę pomiędzy zbiornikiem, który przejdzie audyt higieniczny, a zbiornikiem, który wymaga ręcznego szorowania przy każdej zmianie.
Dopasuj mieszadło do produktu, a nie do objętości zbiornika
Trzy zakresy lepkości pokrywają większość wymagań związanych z żywnością i każdy z nich zawodzi na swój sposób, gdy jest źle określony. Szybkość końcówki jest zwykle liczbą, o którą warto się spierać, ponieważ wpływa ona zarówno na jakość mieszania, jak i uszkodzenia wyrządzone strukturze wrażliwej na ścinanie.
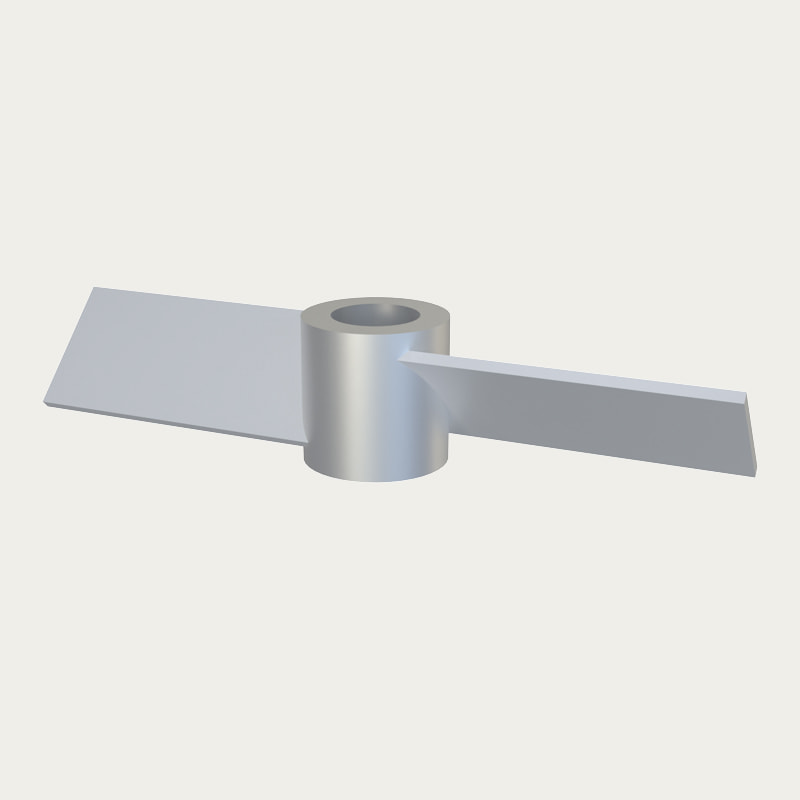
Produkty o niskiej lepkości — mleko, solanka, sok, syrop cukrowy — wymagają przepływu osiowego i dużej pompowanej objętości na jednostkę mocy. Trójłopatkowe śmigło o D/T około 0,3 do 0,4 zapewnia to przy delikatnej charakterystyce ścinania, co ma znaczenie, gdy produkt zawiera białka wrażliwe na ciepło.
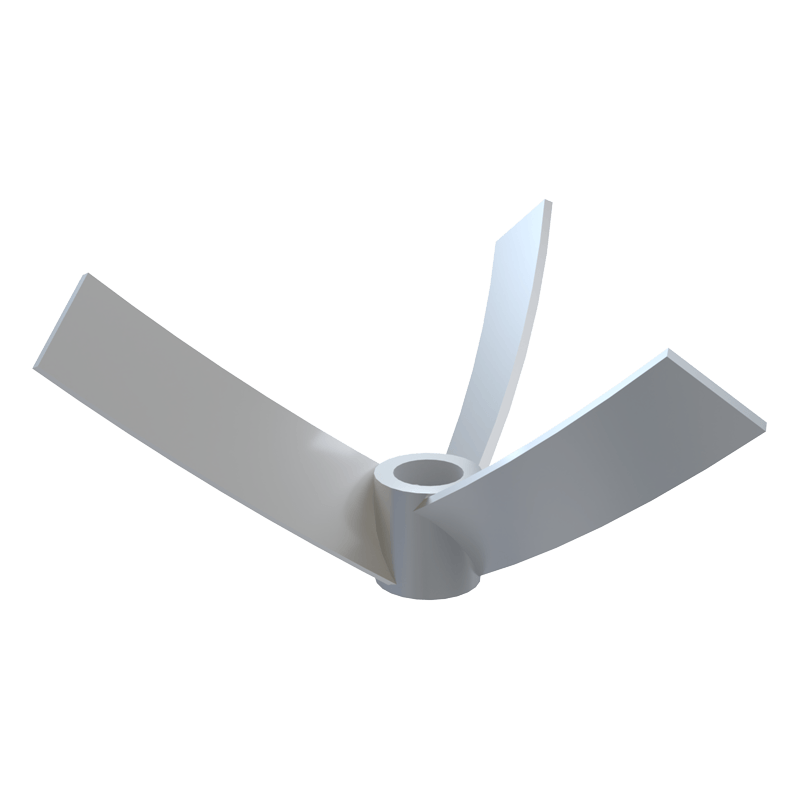 ZPS Mieszadło trójłopatkowe o niskiej lepkości do zbiorników stożkowo-dennych Łopatka ze stożkowym dnem o zwężającej się konstrukcji z trzema ostrzami, która pomaga wyeliminować martwe punkty dolne przy mieszaniu o niskiej lepkości i może być łączona z innymi mieszadłami. Zobacz produkt →
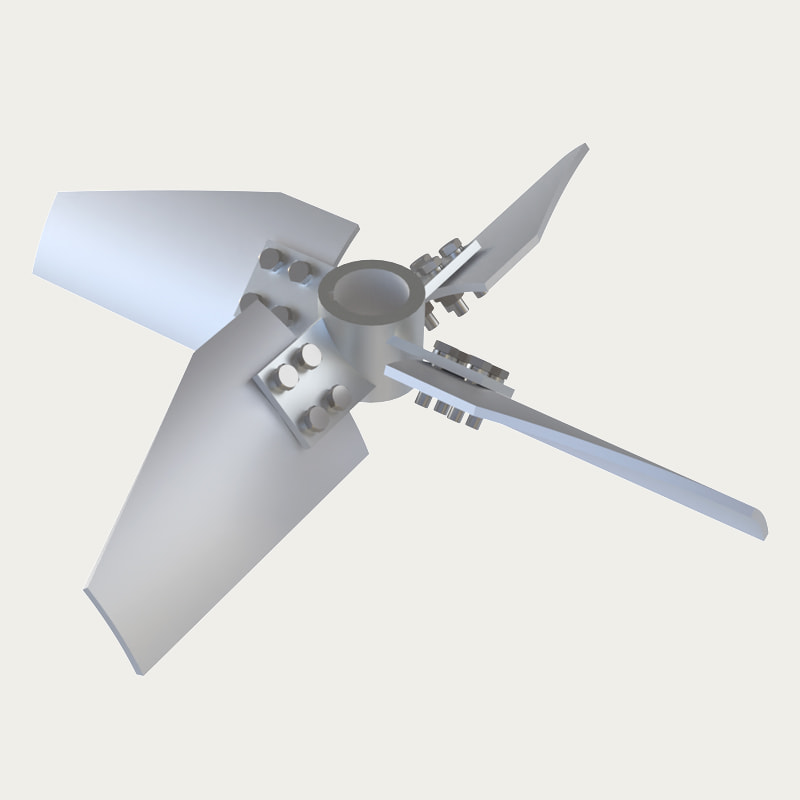
Produkty o średniej lepkości, takie jak ciasta, bazy jogurtowe i sosy, wymagają masowego ruchu blisko ścian. Otwarta turbina z nachylonymi łopatkami dodaje mocniejszą składową promieniową i utrzymuje warstwę graniczną w ruchu, co dokładnie ogranicza osadzanie się zanieczyszczeń na powierzchni płaszcza.
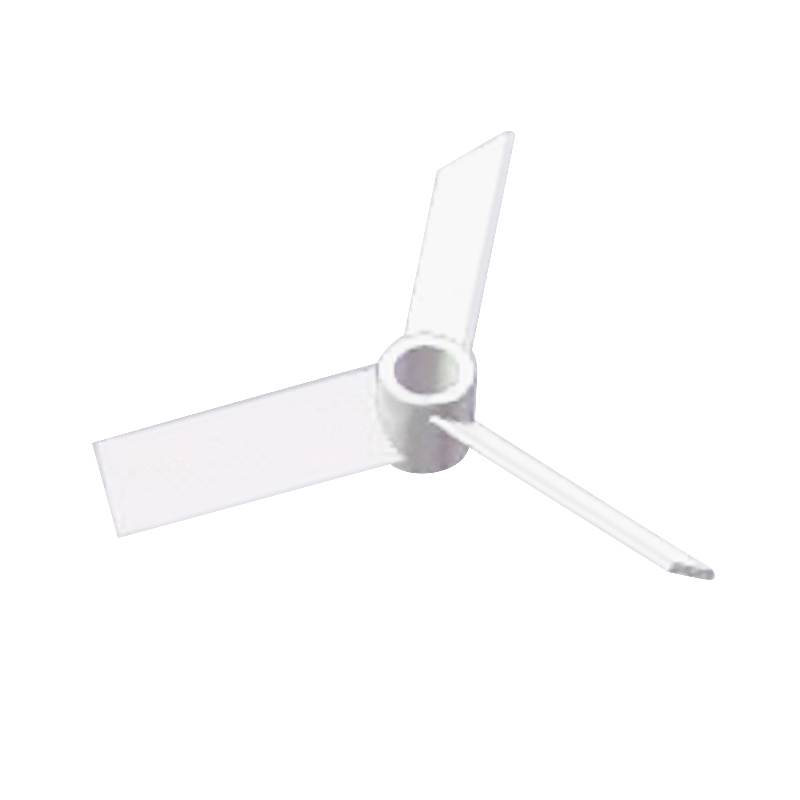 Mieszadło trójskokowe z otwartą turbiną YK do mieszania materiałów o średniej lepkości Otwarta turbina trójłopatkowa do zastosowań o średniej lepkości, oferująca cyrkulację osiową oraz ruch promieniowy na ściance w celu mieszania, dyspergowania, rozpuszczania i przenoszenia ciepła. Zobacz produkt →
Produkty o dużej lepkości – koncentrat pomidorowy, dżem, masło orzechowe – należy przenosić całą masą. Kotwa lub rama ze skrobakami ściennymi w sposób ciągły odnawia folię na powierzchni wymiany ciepła; bez tego temperatura ścianki musi zostać obniżona, a czas wsadu wydłuży się mniej więcej dwukrotnie.
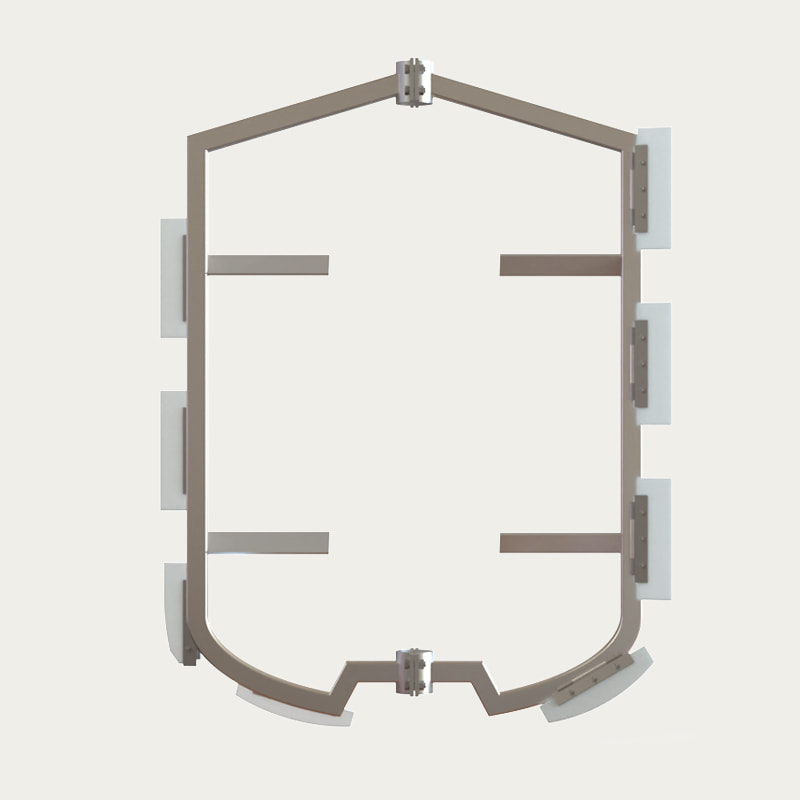
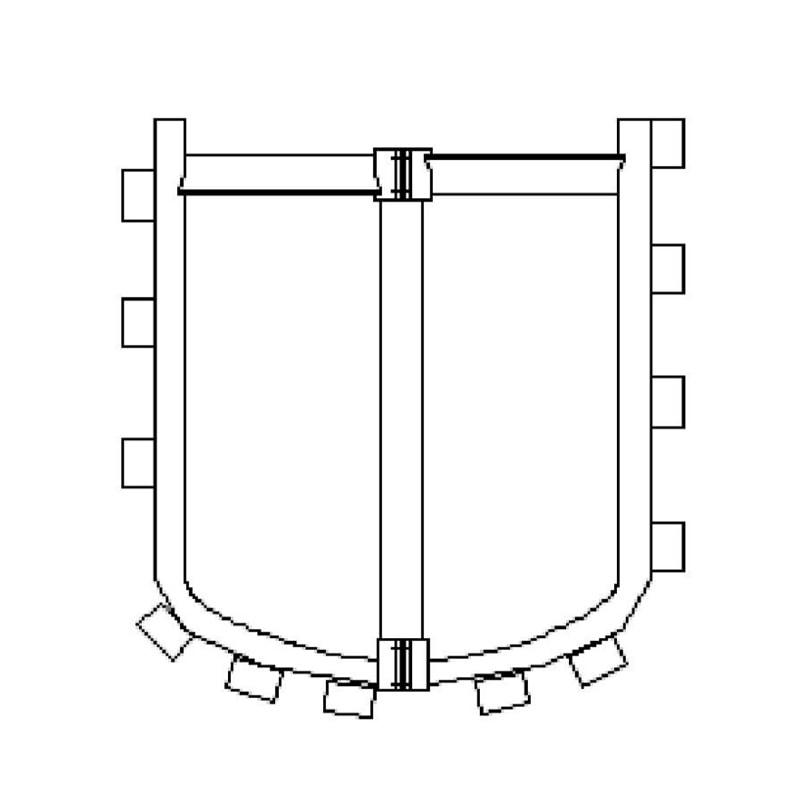 Ramowe mieszadło KSG ze skrobakiem do materiałów o dużej lepkości Wolnoobrotowe mieszadło ramowe ze skrobakiem montowanym na ścianie do materiałów adhezyjnych o dużej lepkości, łączące mieszanie z przenoszeniem ciepła i zapobieganiem sklejaniu się na ściance naczynia. Zobacz produkt →
Pomiędzy pasmami należy raczej sprawdzić geometrię niż zgadywać. Biegniemy obliczeniowa dynamika płynów na rzeczywistym modelu zbiornika przed wydaniem rysunków, ponieważ martwa strefa w zbiorniku o pojemności 6000 l z dyszą umieszczoną niecentrycznie nie jest czymś, co można przewidzieć w oparciu o praktyczną regułę. Wzorzec przepływu, położenie przegrody i wirowanie przy niskim napełnieniu są rozpoznawane na ekranie, a nie na miejscu.
Uczciwe porównywanie konfiguracji
Konfiguracje nie są lepsze ani gorsze w ujęciu abstrakcyjnym; są lepsi lub gorsi pod względem obowiązków. Poniższe porównanie odzwierciedla typowe zakresy zastosowań, a nie zmierzoną wydajność, i w ten sposób określamy kompromis z klientami przed przedstawieniem oferty.
Praktyczna lektura: tam, gdzie zmiany są częste, a lepkość jest niska, śmigło wygrywa pod względem łatwości czyszczenia i kosztów. Tam, gdzie produkt jest gruby i dominuje przenikanie ciepła, zeskrobana rama wygrywa, mimo że jest trudniejsza do czyszczenia — wówczas należy wokół niej zaprojektować obwód CIP, z dedykowaną kulką natryskową, dłuższym płukaniem i, w idealnym przypadku, testem pokrycia przy przekazaniu.
Przenikanie ciepła, uszczelnienia i czyszczenie: tam, gdzie rośliny tracą czas
Temperatura ściany, a nie temperatura objętościowa
Warstwa produktu na ściance płaszcza jest zawsze cieplejsza niż odczyt na sondzie zbiorczej. W sosie na bazie skrobi lub deserze mlecznym ta luka zaczyna się przypalaniu i denaturacji białka. Płaszcz z wgłębieniami lub półrurami z kontrolowanym czynnikiem grzewczym oraz mieszadło utrzymujące folię ścienną w ruchu, wpływają na jakość produktu lepiej niż większy wymiennik ciepła.
Wybór foki to decyzja higieniczna
Pojedyncze uszczelnienie mechaniczne ze spłukiwaniem dopuszczonym do kontaktu z żywnością spełnia większość zadań związanych z niskim ryzykiem. Tam, gdzie produkt nie może widzieć atmosfery lub gdzie uszczelka znajduje się poniżej poziomu cieczy, podwójne uszczelnienie z płynem barierowym lub napędem magnetycznym całkowicie usuwa drogę wycieku. Określ płyn barierowy jako smar dopuszczony do kontaktu z żywnością z rejestracją przypadkowego kontaktu i podaj go w karcie katalogowej, aby nie można go było zastąpić przy uruchomieniu.
CIP: prędkość, zasięg i drenaż
Czyszczenie nie jest wyłącznie kwestią wytrzymałości chemicznej. Zasada projektowania wynosząca 1,5 m/s lub więcej w głównym zasilaniu CIP, wzór natryskiwania zwilżający przestrzeń nad zbiornikiem i spód górnej pokrywy oraz całkowicie opróżniający się odpływ to podstawy. Sprawdź pokrycie za pomocą testu rozpylonej ryboflawiny w świetle UV lub profilu przewodności wody do płukania, zamiast zaglądać przez właz.
Co należy do zamówienia zakupu
W zamówieniu powinny znaleźć się elementy, co do których trudno później dyskutować:
- EN 10204 3.1 Certyfikaty materiałowe dla płytki kontaktowej produktu.
- Raport chropowatości powierzchni dla każdej określonej wartości Ra, zawierający listę przyrządów i pozycji pomiarowych.
- Mapy spoin i zapisy inspekcji, w tym wszelkie spoiny stykające się z produktem na równi z ziemią.
- Rejestracja bicia wału i wyważenia dynamicznego w określonym zakresie prędkości.
- Zatwierdzona orientacja dyszy i rysunek podłączenia mediów przed rozpoczęciem produkcji.
Testy akceptacyjne są ważniejsze niż papierkowa robota. Fabryczny test odbiorczy na projektowanym poziomie napełnienia – wodą i przy pełnej prędkości – ujawnia wirowanie, wibracje, wycieki z uszczelek i nadmierny prąd silnika, gdy sprzęt jest jeszcze w warsztacie. Dodaj test pokrycia CIP na rzeczywistym zbiorniku i raport chropowatości zmierzonej w uzgodnionych pozycjach. W naszym własnym praca nad projektem związanym z żywnością i napojami , większość problemów z przekazaniem wynika z jednej z dwóch rzeczy: połączenia uszczelek inaczej niż na rysunku lub zasięgu natrysku, który nigdy nie został zweryfikowany.
Strona produkcyjna nie jest efektowna, ale to właśnie spaja specyfikację. Nasz zakład w Wuxi działa w oparciu o certyfikat ISO 9001 i praktykę 5S, a dział spożywczy i farmaceutyczny opiera się na tych samych standardach dokumentacji, co działy chemiczne – co ma znaczenie, gdy zespół ds. kontroli jakości klienta prosi o dokumentację spawania pięć lat po instalacji.
Określony w ten sposób sanitarny zbiornik mieszający przestaje być naczyniem z silnikiem na górze i staje się urządzeniem procesowym o przewidywalnym zachowaniu: taki sam czas mieszania w partii 1 i partii 400, cykl czyszczenia, który jest raczej weryfikowany niż zakładany oraz uszczelka, która nie wymaga nadzoru.
Często zadawane pytania
Co sprawia, że mieszalnik jest higieniczny, a nie tylko stal nierdzewna?
Sanitarne oznacza, że projekt można oczyścić i sprawdzić: Ra ≤ 0,8 µm w kontakcie z produktem, promienie wewnętrzne 6 mm, brak gwintów i szczelin, pełny drenaż oraz oszlifowane i udokumentowane spoiny. Sama stal nierdzewna nie pozwala na osiągnięcie takiego efektu.
Które mieszadło nadaje się do produktów spożywczych o dużej lepkości, takich jak pasty i dżemy?
Kotwa lub rama ze skrobakami ściennymi lub taśma spiralna dla bardzo dużej lepkości. Poruszają one całą masę i odnawiają warstwę na ściance płaszcza, co zapobiega przypalaniu.
Mikser z wejściem od góry, z dolnym wejściem lub z bocznym wejściem – jak wybrać?
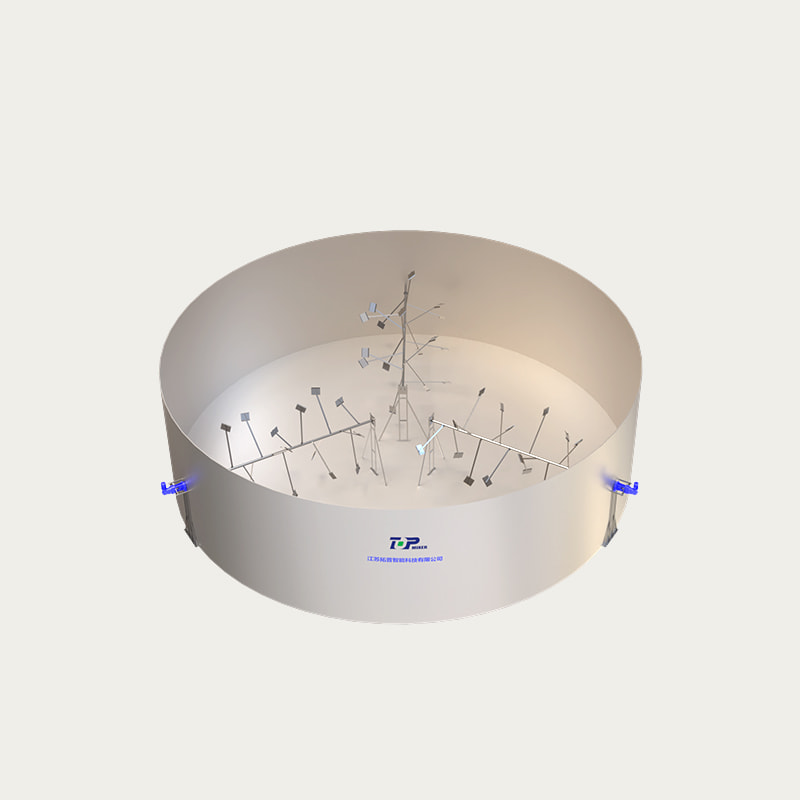
Wejście od góry pasuje do higienicznych zbiorników otwartych, w których można sprawdzić uszczelkę od góry. Wejście od dołu zapewnia czystszy przepływ w wysokich naczyniach, ale stawia uszczelkę w pozycji trudniejszej do czyszczenia. Wejście boczne jest zwykle zarezerwowane dla dużych zbiorników magazynowych i oleju.
Na jaką prędkość przepływu CIP powinien być zaprojektowany zbiornik do mieszania żywności?
Powszechną zasadą jest prędkość 1,5 m/s lub większa w głównym zasilaniu CIP, ze wzorem natryskiwania zwilżającym przestrzeń nad ciśnieniem i całkowicie opróżniającym się odpływem. Projekt należy zweryfikować testem, a nie zakładać.
W jaki sposób sprawdzany jest zasięg CIP przed przekazaniem?
Za pomocą testu natryskowego ryboflawiny w świetle UV lub poprzez profilowanie przewodności wody płuczącej. Obydwa pokazują, czy płyn czyszczący rzeczywiście dociera do górnej pokrywy, spawów przegrody i wylotu.
Jakie dokumenty powinien zawierać zbiornik mieszający przeznaczony do kontaktu z żywnością?
3.1 certyfikaty materiałowe, raport chropowatości z pozycjami pomiarowymi, zapisy kontroli spoin, zapisy bicia i wyważenia wału oraz zatwierdzony rysunek orientacji dyszy.


- Nr 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, prowincja Jiangsu, Chiny
- [email protected]
- Telefon stacjonarny: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Pan Chen: +86-18061519769 Pan Xu: +86-13706183972
- Pan Lu: +86-18915337056
- Link do produktu
- Mikser z górnym wejściem
- Mikser z dolnym wejściem
- Mikser z bocznym wejściem
- ZAREJESTRUJ SIĘ
- Zarejestruj się, aby jako pierwszy dowiedzieć się o najnowszych wiadomościach od Top Intelligent Technology
- Subskrybuj